Du prototype à la série, le chemin est semé d'embûches : le passage prototype série difficultés recèle des pièges que les guides classiques passent souvent sous silence. Beaucoup d'entreprises industrielles, PME comme startups, découvrent trop tard que leur produit, parfaitement fonctionnel en phase de prototypage, devient un cauchemar logistique, qualité et financier dès que les volumes augmentent.
Le passage prototype série difficultés ne se résume pas à un problème technique : c'est une transformation profonde de l'organisation, des procédés et de la supply chain. Cet article décrypte les 8 obstacles les plus fréquents, ceux que personne ne vous explique vraiment, et propose des pistes concrètes pour les franchir.
Passage prototype série difficultés : 8 obstacles à anticiper
Temps de lecture : ~11 min
- Prototype et série : deux mondes que l'on confond trop souvent
- Les 8 obstacles du passage prototype série difficultés
- Comment financer et structurer cette phase critique
- Réussir le passage prototype série difficultés
- FAQ
Résumé en bref
- Prototype vs série : deux logiques radicalement différentes que l'on sous-estime systématiquement.
- DFM et DFA : intégrer ces méthodes dès la conception évite des refontes coûteuses au moment de la montée en cadence.
- Outillages dédiés : les solutions provisoires du prototype introduisent une variabilité inacceptable en production.
- Présérie industrielle : une étape obligatoire pour valider la capabilité procédé avant de s'engager en grande série.
- Plan de contrôle qualité : sans document structuré, la qualité dépend du jugement individuel de l'opérateur.
- Changement de fournisseur : un risque sous-estimé qui génère rejets, retards et courbes d'apprentissage coûteuses.
- Financement et compétences : deux freins majeurs, surtout pour les startups et les PME industrielles.
- Documentation et gestion des modifications : figer le dossier industriel est une condition non négociable pour produire en série.
Prototype et série : deux mondes que l'on confond trop souvent
Un prototype est conçu pour valider un concept, tester des fonctions, convaincre un client ou un investisseur. Il tolère les ajustements manuels, les solutions provisoires et les approximations dimensionnelles. L'opérateur qui l'assemble connaît le produit par cœur et compense naturellement les défauts de conception.

La série, elle, n'a aucune tolérance pour l'à-peu-près. Chaque opération doit être répétable, sans intervention corrective, sur des milliers d'unités. Le temps de cycle est contraint, les opérateurs sont formés sur des gammes précises, et la variabilité dimensionnelle doit rester dans des tolérances de fabrication strictement définies.
Entre prototype finalisé et démarrage en production, il faut généralement compter entre 4 et 12 mois selon la complexité du produit, une durée que beaucoup d'entreprises sous-estiment largement.
Les 8 obstacles du passage prototype série difficultés
1. La conception non orientée série
C'est l'obstacle numéro un, et il naît bien avant que la première pièce de série soit produite. Quand le bureau d'études conçoit un produit sans intégrer les contraintes de fabrication et d'assemblage industriel, le résultat est un produit "montable" en prototype mais ingérable en volume.
Le Design For Manufacturing (DFM) et le Design For Assembly (DFA) sont deux méthodologies qui permettent d'anticiper ces problèmes dès la phase de conception : réduction du nombre de pièces, standardisation des fixations, accessibilité des zones d'assemblage, orientation des pièces pour faciliter la mise en place automatisée ou semi-automatisée.
Sans DFM ni DFA, on découvre en présérie que certains sous-ensembles nécessitent trois opérateurs là où un seul aurait suffi, ou que le serrage d'une vis critique est inaccessible avec un outillage standard. Ces refontes tardives coûtent cher et retardent le lancement.
2. Les outillages provisoires qui deviennent des bombes à retardement
En phase prototype, on bricole. On utilise des gabarits d'assemblage improvisés, des bridages artisanaux, des postes de travail non optimisés. Ces solutions ont leur utilité pour aller vite, mais elles deviennent une source majeure de variabilité dimensionnelle dès que les volumes augmentent.
Sous-estimer l'investissement dans des outillages dédiés est une erreur classique : gabarits de positionnement, outillages de serrage calibrés, postes d'assemblage ergonomiques et reproductibles sont indispensables pour tenir les tolérances de fabrication sur l'ensemble d'une série.
Les équipes de SIAM Industrie, qui interviennent régulièrement sur des phases d'industrialisation d'équipements mécaniques complexes, constatent que les problèmes de répétabilité en production viennent dans la grande majorité des cas d'outillages sous-dimensionnés ou mal conçus. Investir dans ces moyens en amont est toujours plus rentable que corriger des défauts en cours de production.
Bon à savoir
Les outillages dédiés ne se limitent pas aux gabarits d'assemblage. Ils incluent aussi les bancs de test en fin de ligne, les moyens de contrôle dimensionnel et les équipements de traçabilité, autant d'éléments qui conditionnent la robustesse industrielle d'une ligne d'assemblage.
3. L'absence de présérie structurée
Passer directement de 2 prototypes à une commande de 500 unités sans série pilote est l'une des erreurs les plus fréquentes et les plus coûteuses. La présérie industrielle, généralement comprise entre 20 et 500 unités selon la complexité du produit, a un objectif précis : rendre visibles les défauts à faible fréquence qui n'apparaissent jamais sur quelques prototypes.
C'est durant cette phase que l'on évalue la capabilité procédé, exprimée par les indices Cp et Cpk, sur un échantillon représentatif. C'est aussi là que l'on détecte les dérives liées à la variabilité fournisseur, les problèmes d'ergonomie des postes d'assemblage et les écarts entre le temps de cycle théorique et le temps réel.
La décision GO/NO GO pour le lancement en grande série doit être basée sur les résultats mesurés de la présérie, pas sur une intuition ou un optimisme de circonstance.
4. La dérive des tolérances en série
Un phénomène que l'on observe rarement sur les premiers lots mais qui s'installe progressivement : la dérive des tolérances. En série, les procédés ne sont jamais parfaitement stables. L'usure des outillages, les variations de matière première entre lots fournisseurs, les changements d'équipe ou les conditions environnementales introduisent une variabilité qui s'accumule.
Si les plans de contrôle ne prévoient pas de points de surveillance réguliers avec des critères d'acceptation mesurables, cette dérive passe inaperçue jusqu'au jour où les taux de non-conformité explosent.
L'AMDEC (Analyse des Modes de Défaillance, de leurs Effets et de leur Criticité) est un outil précieux pour anticiper ces risques en identifiant les paramètres critiques du procédé avant le lancement série. Couplée à une MSA (Analyse des Systèmes de Mesure), elle permet de s'assurer que les moyens de contrôle utilisés sont eux-mêmes fiables et reproductibles.
5. L'absence de plan de contrôle qualité structuré
Sans plan de contrôle documenté, la qualité en série dépend du jugement individuel de l'opérateur. C'est une situation intenable dès que les volumes augmentent ou que le personnel change. Un plan de contrôle efficace définit, pour chaque étape de la gamme de fabrication, les dimensions critiques à contrôler, la fréquence de contrôle, les moyens de mesure utilisés et les critères d'acceptation ou de refus.
Ce document fait partie intégrante du dossier industriel, aux côtés des plans finalisés, de la nomenclature industrielle, des gammes d'assemblage et des fiches d'instruction opérateur. Le figer avant le lancement série n'est pas une formalité administrative : c'est la condition pour que la qualité soit reproductible, traçable et améliorable.
À retenir
Les démarches APQP (Advanced Product Quality Planning) et PPAP (Production Part Approval Process) fournissent un cadre structuré pour valider les procédés et les fournisseurs avant le lancement série. Ces méthodologies, issues du secteur automobile, sont aujourd'hui appliquées dans de nombreux secteurs industriels exigeants comme le ferroviaire, la défense ou l'énergie.
6. Le changement de fournisseur entre prototype et série
C'est un obstacle souvent sous-estimé. Le fournisseur qui a fabriqué les prototypes connaît les particularités de la pièce, les tolérances critiques, les points de vigilance. Quand on change de fournisseur pour la série, souvent pour des raisons de coût ou de capacité, on repart de zéro sur cette courbe d'apprentissage. Le résultat : des rejets sur les premiers lots, des retards et des coûts cachés qui effacent rapidement le bénéfice économique espéré.
Sécuriser la supply chain industrielle dès la phase de présérie est donc une priorité. Cela implique de qualifier les fournisseurs série en amont, de réaliser des audits capacitaires, de formaliser les exigences techniques dans des cahiers des charges précis et de prévoir des plans d'urgence en cas de défaillance. Le sourcing industriel n'est pas une activité administrative : c'est un levier de sécurisation du projet.
7. La gestion des modifications en cours de montée en cadence
L'un des obstacles les plus méconnus du passage prototype série difficultés est la gestion des évolutions de design en cours de montée en cadence. Il est tentant, quand on identifie un problème en présérie ou en début de série, de modifier le produit à la volée. Mais chaque modification non maîtrisée crée un risque de non-conformité sur les pièces déjà produites, de rupture de stock de composants et de confusion dans les gammes de fabrication.
La figéification du design, c'est-à-dire le gel officiel des plans et spécifications à un indice donné, est une étape non négociable avant le lancement série. Toute modification ultérieure doit passer par un processus formalisé de gestion des changements, avec analyse d'impact, décision GO/NO GO et mise à jour du dossier industriel.
8. Le manque de compétences industrielles en interne
Piloter une industrialisation exige des compétences spécifiques que beaucoup d'entreprises, notamment les startups et les PME, ne possèdent pas en interne : maîtrise du DFM, connaissance des procédés d'assemblage, expérience des démarches qualité série, capacité à animer des fournisseurs et à structurer un dossier industriel complet. Trouver des talents industriels expérimentés est l'un des freins les plus fréquemment cités par les responsables d'industrialisation.
C'est précisément pour répondre à ce manque que des acteurs comme SIAM Industrie proposent un accompagnement global, de la phase de conception orientée série jusqu'à la montée en cadence, en passant par la présérie et la gestion de projet industriel. Externaliser tout ou partie de la phase d'industrialisation permet de bénéficier d'une expertise immédiatement opérationnelle, sans les délais et les coûts d'un recrutement.
| Phase | Durée typique | Objectif principal | Risque si sautée |
|---|---|---|---|
| DFM / DFA | 2 à 6 semaines | Adapter la conception aux contraintes de fabrication et d'assemblage | Refontes coûteuses en présérie ou en série |
| Outillages dédiés | 4 à 12 semaines | Garantir la répétabilité des opérations d'assemblage | Variabilité dimensionnelle, défauts récurrents |
| Présérie industrielle | 4 à 16 semaines | Valider la capabilité procédé sur un lot représentatif | Défauts découverts en grande série, coûts de non-qualité élevés |
| Qualification fournisseurs série | 4 à 10 semaines | Sécuriser la supply chain avant le lancement | Rejets, retards, surcoûts d'approvisionnement |
| Figéification du dossier industriel | 2 à 4 semaines | Figer plans, gammes, nomenclatures et plans de contrôle | Confusion en production, traçabilité impossible |
Comment financer et structurer cette phase critique
Structurer le financement de l'industrialisation
L'industrialisation d'un produit assemblé représente un investissement significatif. Selon la complexité du produit et les volumes visés, les budgets peuvent varier considérablement, couvrant les outillages, les lignes d'assemblage, les tests en fin de ligne et la formation des opérateurs.

Des dispositifs de financement existent pour accompagner les PME et les startups françaises dans cette étape : Bpifrance propose notamment des prêts et des aides dédiés au changement d'échelle industriel, que vous pouvez explorer en lien avec votre projet.
Choisir entre une industrialisation entièrement internalisée, entièrement externalisée ou hybride est une décision stratégique qui dépend de vos ressources, de votre cœur de métier et de vos volumes cibles. L'externalisation de l'assemblage industriel auprès d'un intégrateur spécialisé permet souvent de réduire les délais de montée en cadence tout en limitant les investissements en infrastructure. Pour les startups industrielles, cette approche est souvent la plus rapide et la moins risquée pour valider le modèle de production avant d'internaliser progressivement.
Si vous souhaitez explorer les étapes concrètes d'un accompagnement industrialisation, le blog de SIAM Industrie propose des retours d'expérience détaillés sur des projets menés dans des secteurs variés, du ferroviaire à l'économie circulaire en passant par la mobilité douce.
Réussir le passage prototype série difficultés
Le passage du prototype à la série est une phase qui concentre à la fois les plus grands risques et les plus grandes opportunités pour une entreprise industrielle. Chacun des 8 obstacles décrits dans cet article peut, s'il est anticipé et traité méthodiquement, devenir un avantage compétitif : un produit bien industrialisé est un produit qui se fabrique de manière fiable, à coût maîtrisé, avec un niveau de qualité reproductible.
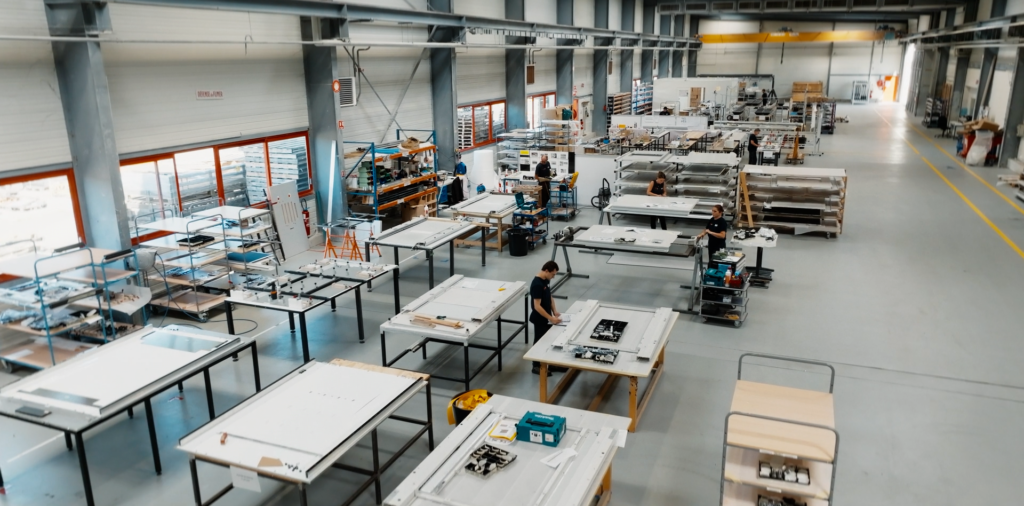
Ignorer ces obstacles, en revanche, c'est s'exposer à des retards, des surcoûts et des problèmes qualité qui peuvent compromettre le lancement commercial.
La clé est de ne pas aborder cette phase seul quand les compétences ou les ressources manquent en interne. Faire appel à un partenaire industriel expérimenté, capable de couvrir la conception orientée série, la présérie, le sourcing et la montée en cadence, est souvent la décision la plus rationnelle pour sécuriser un projet complexe.
FAQ
Combien de pièces faut-il produire lors d'une présérie industrielle ?
La taille d'une présérie dépend de la complexité du produit et des volumes de série visés. Pour des produits mécaniques assemblés de complexité moyenne à élevée, une présérie de 50 à 500 unités est généralement recommandée pour obtenir un échantillon statistiquement représentatif et détecter les défauts à faible fréquence d'apparition.
Quelle est la différence entre une série pilote et une présérie ?
Les deux termes sont souvent utilisés de manière interchangeable, mais la série pilote désigne parfois un lot de validation produit réalisé avec les outillages définitifs et les fournisseurs série, tandis que la présérie peut encore utiliser des moyens intermédiaires. Dans les deux cas, l'objectif est de valider le système de production avant le lancement en grande série.
Quand faut-il impliquer un sous-traitant assemblage dans le projet d'industrialisation ?
Idéalement, dès la phase de conception orientée série. Un sous-traitant spécialisé en assemblage industriel peut apporter une contribution décisive sur le DFM, le DFA et la faisabilité des gammes d'assemblage. L'impliquer uniquement au moment de la présérie, c'est prendre le risque de découvrir trop tard des problèmes de conception qui auraient pu être évités.
La norme ISO 9001 est-elle obligatoire pour lancer une production en série ?
ISO 9001 n'est pas légalement obligatoire dans la plupart des secteurs, mais elle est souvent exigée par les donneurs d'ordre industriels, notamment dans le ferroviaire, la défense, l'énergie et le médical. Au-delà de l'exigence contractuelle, la mise en place d'un système de management de la qualité structuré est un facteur de robustesse industrielle qui réduit les risques de non-qualité en série.
Comment gérer une modification de design après le lancement en série ?
Toute modification doit passer par un processus formalisé de gestion des changements : identification de l'écart, analyse d'impact sur les pièces en cours de production et en stock, décision GO/NO GO, mise à jour du dossier industriel à un nouvel indice et communication aux fournisseurs et aux opérateurs. Modifier un design en série sans ce processus est l'une des causes les plus fréquentes de non-conformités et de problèmes de traçabilité.